

Плоскостность торцевой поверхности подшипника с шестигранным болтом и напряжение под головкой
В обзорах неисправностей прецизионных соединений машин я часто вижу шестигранную головку, которая сначала садится на один край и сгибает хвостовик по мере затяжки. Окончательный ущерб может выглядеть как простой сломанный крепеж, но последовательность проектирования начинается раньше — с идентичности материала, геометрии соединения, целостности производства, поведения при установке или изменения среды обслуживания. В этой статье плоскостность поверхности подшипника болта определяется на основе этого механизма, а не на основе маркетинговых заявлений.
Проверенные данные о продукте намеренно узкие: болт с шестигранной головкой из нержавеющей стали 904L, M3–M160, нестандартные возможности и исполнение в соответствии с DIN, ANSI, GB или утвержденным нестандартным чертежом. Класс прочности, пробная нагрузка, предел прочности, твердость, коэффициент крутящего момента, предел выносливости, значение коррозионной стойкости, покрытие, набор допусков или точный номер стандарта не указаны. Перед спецификацией проверьте каждый недостающий параметр на соответствие текущему протоколу испытаний производителя.
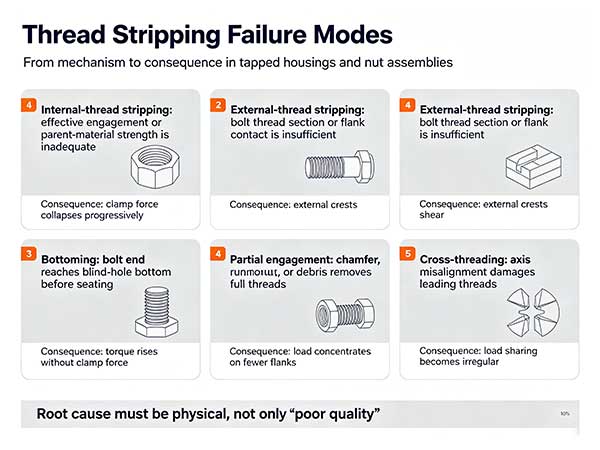
Сдвиг в правильно зажатом соединении может первоначально передаваться за счет трения между элементами. Как только начинается проскальзывание, нагрузка смещается в сторону подшипника отверстия, контакта хвостовика, контакта резьбы в плоскости сдвига и местного изгиба. Изменение носит нелинейный характер и часто оставляет после себя полированные интерфейсы, следы истирания, удлиненные следы контакта или асимметричные отпечатки подшипников. Эти следы являются важным доказательством при анализе отказов.
Конструкция, которая намеренно допускает сдвиг подшипникового типа, требует иных проверок, чем противоскользящее соединение. Допуск отверстия, положение хвостовика, расположение резьбы, расстояние до края, толщина элемента и совместимость деформаций становятся центральными. Описание болта само по себе не может решить, какой путь нагрузки будет использовать сборка.
В данном случае определяющим рабочим действием является предварительная нагрузка в сочетании с угловым подшипником и местным изгибом под головкой. Я бы отобразил это действие от зажатых элементов до поверхности подшипника, перехода от головки к хвостовику, хвостовика, резьбы и сопряженного компонента. На карте должно быть указано, где может размыкаться контакт, где может начаться проскальзывание и где появляется локальный изгиб или концентрация напряжений. Это упражнение определяет, какие размеры и дефекты действительно имеют решающее значение.
Определите ненагруженную геометрию.Запишите зазоры, контактные поверхности, положение резьбы, эффективное зацепление и выравнивание.
Дайте определение установке.Укажите, как создается, измеряется и сохраняется сила зажима, не предполагая, что крутящий момент равен предварительной нагрузке.
Применить сервисные действия.Учитывайте предварительную нагрузку в сочетании с угловой опорой и местным изгибом под головкой, а также любое перераспределение между соседними крепежными деталями.
Оцените деградацию.Рассматривайте обработанные или литые седла, шайбы, заусенцы, толщину покрытия и доступ к инструменту как изменения в механике, состоянии материала и возможности контроля.
Связывайте доказательства с решениями.Назначьте контроль рисования или тестирование для каждого вероятного механизма отказа.
Сертификат системы менеджмента качества LY203E5074Q, выданный Shanghai Liyang Certification Co., Ltd., является единственным предоставленным сертификационным свидетельством. Это указывает на сертификацию системы менеджмента качества; Текущая действительность, место, область применения и стандарт системы менеджмента, на который ссылается сертификат, должны быть проверены перед использованием документа в техническом файле.
Соответствующие «компоненты» включают геометрические зоны и сопряженные поверхности, поскольку болт не может быть проверен отдельно. Для прецизионных соединений машин критическая установка определяется путем, по которому предварительная нагрузка в сочетании с угловым подшипником и местным изгибом под головкой поступает в узел. В таблице проверенная информация отделена от определений проекта, поэтому инженер может увидеть, где доказательства еще отсутствуют.
| Элемент | Проверенное или необходимое определение | Инженерная функция | Риск в случае компрометации |
|---|---|---|---|
| Путь материала, плоскостность поверхности подшипника болта | нержавеющая сталь 904L | Сохраняет исходный материал, используемый для прецизионных соединений машин. | Сочетание материалов разрывает связь между валидацией и производством. |
| Выбранная геометрия в пределах M3–M160. | Требуется точный контролируемый чертеж | Находит головку, хвостовик, резьбу и сопряженные поверхности на предполагаемом пути нагрузки. | Увеличение изгиба под головкой и заделки |
| Функция управления сиденьем по краям | Определенная чертежом геометрия и состояние поверхности | Предотвращает или выявляет состояние: поверхность подшипника или гнездо элемента имеют наклон. | Увеличение изгиба под головкой и заделки |
| Функция контроля пересечения скруглений | Определенный проектом интерфейс сопряжения или состояние процесса | Предотвращает или выявляет ситуацию: отверстие или фаска шайбы слишком малы. | Нагрузка зажима поступает через непреднамеренный контакт |
| Функция локального контроля дробления | Определенная чертежом геометрия и состояние поверхности | Предотвращает или выявляет состояние: Недостаточная площадь опоры или жесткость элемента. | Предварительная загрузка ослабевает после установки |
| Функция контроля провала круга под головой | Определенный проектом интерфейс сопряжения или состояние процесса | Предотвращает или выявляет ситуацию: Формирующий разрыв находится в горячей точке изгиба. | Усталость начинается на коленях |
Перед использованием в спецификациях проверьте все параметры на соответствие текущим протоколам испытаний и применимым стандартам.
Номинальный материал и диаметр не определяют геометрию перехода, допуск резьбы, соотношение поверхностей подшипника или поведение сопрягаемой резьбы. Эти функции должны управляться в одной иерархии чертежей с четким приоритетом. При использовании стандартного семейства любое нестандартное отклонение должно быть видимым, а не скрытым в общем примечании.
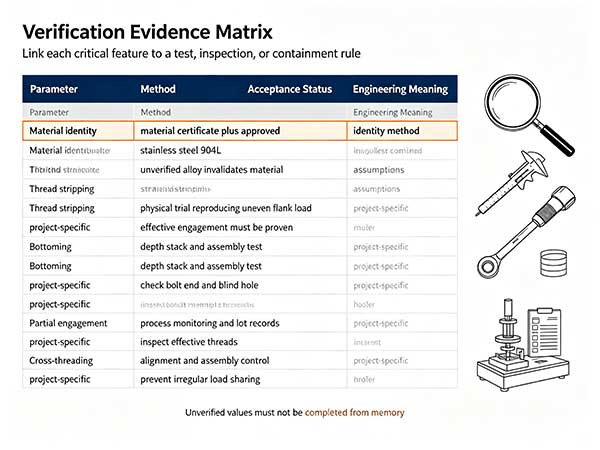
Я использую матрицу доказательств, а не общий список проверок. В каждой строке должна быть указана характеристика, почему важно обеспечить плоскостность поверхности подшипника болта, этап производства, на котором она создается, метод проверки, правило приемки, частота отбора проб или проверки, план реагирования и сохраняемая запись. Значения, отсутствующие в приложении, остаются открытыми; их нельзя выполнять по памяти или из другого класса крепежа.
| Параметр | Метод проверки | Приемлемый диапазон или статус | Инженерное значение |
|---|---|---|---|
| Готовая идентичность материала | Действующий сертификат материала плюс утвержденный метод идентификации | нержавеющая сталь 904L | Непроверенный сплав делает недействительными предположения о материале |
| Выбранный номинальный размер | Калиброванный контроль размеров | М3–М160 – поставляемый диапазон; выберите и проверьте один размер | В расчетах посадки и нагрузки нельзя использовать неопределенный размер. |
| Стандарт исполнения | Проверка документов и проверка конкретных функций | DIN, ANSI, GB или утвержденный нестандартный чертеж. | Точный идентификатор и редакция не указаны. |
| Проверка посадки края | Физическое испытание, воспроизводящее предварительную нагрузку в сочетании с угловым подшипником и местным изгибом под головкой. | Специфический для проекта; Контролируйте перпендикулярность и плоскостность сиденья. | Опорная поверхность или гнездо элемента имеют наклон, что приведет к изгибу под головкой и увеличению заделки. |
| Проверка пересечения скруглений | Проверка размеров или поверхности на уровне элемента | Специфический для проекта; Проверьте геометрическую совместимость | Отверстие или фаска шайбы слишком малы, что приведет к попаданию нагрузки зажима через непреднамеренный контакт. |
| Проверка локального дробления | Испытание на воздействие или сборку, отражающее обработанные или отлитые седла, шайбы, заусенцы, толщину покрытия и доступ к инструменту. | Специфический для проекта; Проверьте давление в подшипнике и материал | Недостаточная жесткость опорной поверхности или элемента может привести к ослаблению предварительного натяга после установки. |
| Проверка отсутствия притира под головой | Мониторинг процесса и учет партий | Специфический для проекта; Проверка формовки и целостности поверхности | Формирование разрыва в горячей точке изгиба может привести к возникновению усталости на коленях. |
| Доказательства системы качества | Проверьте текущий сайт, область действия, действительность и эмитента. | Сертификат системы менеджмента качества LY203E5074Q, выданный Shanghai Liyang Certification Co., Ltd. | Записи должны подтверждать плоскостность поверхности подшипника болта, а не только общую системную претензию. |
Перед использованием в спецификациях проверьте все параметры на соответствие текущим протоколам испытаний и применимым стандартам.
DIN, ANSI и GB — это семейства стандартов, а не полные определения продуктов. Инженер должен точно указать документ, версию, стиль продукта, систему резьбы, класс допуска, требования к механическим свойствам и фактически предполагаемый метод испытаний. Утвержденный нестандартный чертеж сам должен соответствовать этим требованиям. «Эквивалент» не следует принимать без документированного сравнения каждого функционально значимого пункта.
Для определения плоскостности опорной поверхности болта допустимые диапазоны следует определять на основе проверенного пути нагрузки и сборки. Если проект требует преднатяга, усталости, коррозии, зачистки, твердости, глубины корпуса, оптического разрешения, пределов вихревых токов или целевых показателей производительности, эти цифры требуют текущих подтверждений. Поставляемый материал и размерный ряд не могут их заменить.
Опорная поверхность передает усилие зажима на элемент. Если он не перпендикулярен оси болта или посадочное место неровное, контакт начинается на небольшом участке. Местное давление повышается, неровности поверхности разрушаются, головка поворачивается относительно хвостовика. Это вращение создает изгибающее напряжение под головкой, наложенное на предварительную нагрузку на растяжение.
Скругление и шайба или фаска отверстия должны быть геометрически совместимыми. Помехи могут привести к ложной посадке на переходе, а не на предполагаемой опорной поверхности. Динамометрический инструмент может достичь цели, в то время как соединение остается плохо посаженным. При проверке размеров необходимо воспроизвести функциональное базовое соотношение между поверхностью подшипника, хвостовиком и резьбой.
Холодная штамповка вблизи головки актуальна, поскольку нахлесты или эксцентриковая заливка могут совпадать с самым высоким местом изгиба. Проверка раздела и обнаружение трещин должны выбираться в зависимости от последствий; точные допуски не указаны и должны быть взяты из контролируемого чертежа.
Краевая посадка как условие проектирования.В прецизионных соединениях механизмов инициирующим механизмом является поверхность подшипника или гнездо элемента угловое. Я воспроизводил предварительную нагрузку в сочетании с угловым подшипником и местным изгибом под головкой, сохраняя при этом геометрию сопряжения и состояние установки постоянными, а затем исследовал особенность до и после нагрузки. Техническим следствием является изгиб подголовка и увеличение заделки. Полезная запись проверки должна показать, почему предлагаемый контроль — перпендикулярность контроля и плоскостность седла — прерывает эту физическую цепочку, а не просто обнаруживает окончательное повреждение.
Необходимы доказательства вмешательства Филле.В ходе расследования необходимо специально искать доказательства того, что отверстие или фаска шайбы слишком малы. Соответствующие наблюдения могут включать асимметричный контакт, размерное перемещение, поверхностный перенос, локализованное происхождение разрушения или запись процесса, которая изменилась до затронутой партии. Поскольку нагрузка зажима поступает в результате непреднамеренного контакта, приемка должна основываться на определенных в проекте функциональных испытаниях и проверке на уровне элементов. Профилактическим требованием является проверка геометрической совместимости.
Граничный случай: Локальное раздавливание.Этот режим становится важным, когда нормальные изменения при производстве или обслуживании перемещают сборку в сторону опорной зоны или жесткость элемента недостаточна. В ходе проверки необходимо проверить наименее благоприятное сочетание геометрии, состояния материала, трения, а также обработанных или литых седел, шайб, заусенцев, толщины покрытия и доступа к инструменту. Если механизм активен, предварительная загрузка ослабляется после установки. Поэтому в спецификации должны быть предусмотрены доказательства для проверки давления и материала подшипника, а также должна быть определена защитная оболочка в случае, если эти доказательства не соответствуют действительности.
Логика проверки неисправности притира под головкой.Окончательный внешний вид сам по себе не может подтвердить, находится ли разрыв формования в горячей точке изгиба. Я бы выбрал метод контроля, который учитывает исходную особенность, сигнал процесса, который определяет, когда она может быть создана, и запись партии, ограничивающую воздействие. Причина очевидна: усталость начинается на коленях. В плане контроля должно быть указано, как проверять формование и целостность поверхности, кто реагирует и какой продукт остается в ожидании.
Полевая интерпретация наклона, вызванного инструментом.Когда сборка возвращается из эксплуатации, аналитик должен сравнить поврежденную деталь с неиспользованными деталями из той же партии и с соседними крепежными деталями. Рабочая гипотеза заключается в том, что доступ к гнезду заставляет инструмент смещаться от оси; ожидаемым последствием является установочный изгиб головки и хвостовика. Записи об установке, отметки контактов, расположение трещин, вещественные доказательства и генеалогия процесса должны либо поддерживать, либо отвергать эту гипотезу. Корректирующие действия должны обеспечивать согласованный доступ.
При селективной индукционной закалке используется локализованный электромагнитный нагрев с последующей закалкой и отпуском. Полное описание процесса включает геометрию катушки, расстояние соединения, частоту, подаваемую мощность, время нагрева или скорость перемещения, время закалки, распределение закалки, состояние отпуска и ориентацию детали. Эти переменные управляют тепловым путем от поверхности к сердечнику и, следовательно, градиентом твердости, формой корпуса, искажениями и переходной микроструктурой.
Одно измерение твердости поверхности не подтверждает правильность процесса. Необходимы поперечная твердость сечения, заявленный критерий глубины гильзы, металлография, проверка трещин, сравнение размеров и подтверждение свойств сердцевины. Пригодность материала должна быть подтверждена до назначения индукционной закалки; Для проверенного болта с шестигранной головкой 904L такой процесс или значения твердости не указаны.
Мониторинг нагрузки в ходе процесса может выявить короткое замыкание, отсутствие передачи, сколы инструмента, замену смазки или постепенный износ штампа, когда сигнал коррелирует с физическими данными продукта. Диапазон силы или силы-перемещения должен быть разработан на основе контролируемых испытаний и проверен станцией. Одна широкая полоса тревоги может скрывать локальное событие, имеющее значение только на одном этапе.
При возникновении сигнала тревоги план реагирования должен остановить или отделить продукт до последней проверенной точки, определить задействованные партии инструментов и материалов и потребовать документированного решения о выпуске. Мониторинг снижает воздействие только тогда, когда сдерживание происходит быстрее, чем производство может смешивать подозрительные детали с принятой продукцией.
Этап 1 — Краевая посадка:подготовьте сборочный или производственный образец, в котором поверхность подшипника или гнездо элемента имеют угловую форму. Примените или смоделируйте предварительную нагрузку в сочетании с угловым подшипником и местным изгибом под головкой, а затем зафиксируйте, увеличивается ли изгиб под головкой и заделка. Отпускайте этап только тогда, когда доказательства показывают, что конструкция или процесс будут контролировать перпендикулярность и плоскостность седла.
Этап 2 — Скругление интерференции:подготовьте сборочный или производственный образец, в котором отверстие или фаска шайбы слишком малы. Примените или смоделируйте предварительную нагрузку в сочетании с угловым подшипником и местным изгибом под головкой, а затем задокументируйте, поступает ли нагрузка зажима через непреднамеренный контакт. Переходите к этапу только тогда, когда доказательства показывают, что конструкция или процесс будут проверять геометрическую совместимость.
Этап 3 — Локальное дробление:Подготовьте сборочный или производственный образец, в котором площадь опоры или жесткость элемента недостаточна. Примените или смоделируйте предварительную нагрузку в сочетании с угловым подшипником и местным изгибом под головкой, а затем зафиксируйте, ослабляется ли предварительная нагрузка после установки. Приступайте к этапу только тогда, когда доказательства показывают, что конструкция или процесс проверят давление подшипника и материал.
Этап 4 — Провал притира под головой:подготовьте сборочный или производственный образец, в котором несплошность формовки находится в горячей точке изгиба. Примените или смоделируйте предварительную нагрузку в сочетании с угловым подшипником и локальным изгибом под головой, а затем зафиксируйте, возникает ли усталость на коленях. Переходите к этапу только тогда, когда доказательства показывают, что конструкция или процесс проверят целостность формовки и поверхности.
Этап 5. Наклон, вызванный инструментом:подготовьте сборочный или производственный образец, в котором доступ к гнезду вынуждает инструмент отклоняться от оси. Примените или смоделируйте предварительную нагрузку в сочетании с угловым подшипником и местным изгибом под головкой, а затем задокументируйте, подвергаются ли головка и хвостовик установочному изгибу. Запускайте этап только тогда, когда доказательства показывают, что проект или процесс обеспечат согласованный доступ.
В этой последовательности должны использоваться выбранный размер, фактические сопрягаемые компоненты, состояние производственной поверхности и условия окружающей среды, описываемые как обработанные или отлитые седла, шайбы, заусенцы, толщина покрытия и доступ к инструменту. Он не заменяет требуемые стандарты проекта; это карта механизма, используемая для выбора правильных проверенных методов. Приемочные значения остаются специфичными для проекта, если в прилагаемом приложении ничего не указано.
Уровни производства и контроля должны быть связаны. Моделирование формования прогнозирует риск, но не выпускает продукт; секционирование подтверждает выбранные образцы, но не проверяет всю партию; мониторинг процесса обнаруживает изменения сигнала, но требует корреляции дефектов; Оптическая и вихретоковая сортировка имеют ограниченные механизмы обнаружения. План контроля должен объединять их только в том случае, если каждый уровень имеет определенный вопрос и подтвержденную границу.
Эти различия также предотвращают недействительную передачу претензий на технологию. Накатка резьбы после термообработки, индукционная закалка, холодная штамповка на нескольких станциях, SPC, оптическая сортировка и вихретоковое скрининг могут быть полезны, но ни один из них не применяется автоматически к каждому шестигранному болту 904L. Выбранный процесс должен быть совместим с материалом, геометрией, требуемыми характеристиками и данными проверки для реального проекта.
| Режим отказа | Основная причина, специфичная для механизма | Последствие | Профилактика или доказательства |
|---|---|---|---|
| Краевые сиденья | Опорная поверхность или гнездо элемента угловое | Увеличение изгиба под головкой и заделки | Контролируйте перпендикулярность и плоскостность сиденья. |
| Скругление интерференции | Фаска отверстия или шайбы слишком мала | Нагрузка зажима поступает через непреднамеренный контакт | Проверьте геометрическую совместимость |
| Местное дробление | Площадь опоры или жесткость элемента недостаточна. | Предварительная загрузка ослабевает после установки | Проверьте давление в подшипнике и материал |
| Провал круга под головой | Формирующий разрыв лежит в горячей точке изгиба. | Усталость начинается на коленях | Проверка формовки и целостности поверхности |
| Наклон, вызванный инструментом | Доступ к гнезду заставляет инструмент отклоняться от оси | Головка и хвостовик получают установочный изгиб | Обеспечьте согласованный доступ |
Перед использованием в спецификациях проверьте все параметры на соответствие текущим протоколам испытаний и применимым стандартам.
Если шестигранная головка сначала садится на один край и сгибает хвостовик по мере затяжки, я бы сохранил сборку перед чисткой или разборкой. Следы подшипников, положение резьбы, истирание, коррозионные отложения, ориентация излома, записи инструмента и состояние соседнего крепежа могут отличить инициирующий механизм от окончательной перегрузки. Замена болта на более крупный или номинально более прочный болт может перенести повреждение в другое место, если истинной причиной является смещение, подрыв, посадка, истирание или непроверенная сопрягаемая резьба.
Первопричину следует записать в виде физической цепочки. «Низкого качества» недостаточно; «Складчатая поверхность, созданная во время предварительного формования, осталась на переходе под головкой и инициировала циклическую трещину после разделения шва, приведшего к изгибу», поддается проверке. План доказательств может затем подтвердить или отвергнуть каждое звено в цепочке.
Предварительная нагрузка модели в сочетании с угловым подшипником и местным изгибом под головкой за счет реального пакета, используемого в прецизионных соединениях машин.
Выберите одну геометрию в пределах M3–M160 и определите каждую функциональную базу, переход, резьбу и контактную поверхность.
Требуйте текущих свидетельств готовой партии нержавеющей стали 904L; не принимайте общее описание нержавеющей стали.
Установите проектные значения прочности, стойкости, твердости, усталости, зачистки и деформации, поскольку в приложении их не указано.
Краевые сиденья:проверьте, имеет ли поверхность подшипника или гнездо элемента угловой; требуют контроля производства или проектирования для контроля перпендикулярности и плоскостности седла.
Скругление интерференции:проверьте, не является ли отверстие или фаска шайбы слишком маленькими; требовать от производственного или конструкторского контроля проверки геометрической совместимости.
Местное дробление:проверить, является ли площадь опоры или жесткость элемента недостаточной; требуется контроль производства или проектирования для проверки давления подшипника и материала.
Неисправность круга под головой:проверить, находится ли разрыв формовки в горячей точке изгиба; требовать контроля производства или проектирования для проверки целостности формы и поверхности.
Наклон, вызванный инструментом:проверьте, не приводит ли доступ к гнезду к смещению инструмента от оси; требовать от контроля производства или проектирования обеспечить согласованный доступ.
Воспроизведите фактическую сопрягаемую резьбу, опорную поверхность, состояние смазки, скорость и состав соединений во время проверки установки.
Проверьте влияние обработанных или литых седел, шайб, заусенцев, толщины покрытия и доступа к инструменту вместо того, чтобы определять долговечность по названию сплава.
Определите базовый уровень установки, доступ для проверки, логику интервалов, решение о повторном использовании и реакцию на неисправный элемент соединения.
Назовите точный документ DIN, ANSI или GB и его версию или опубликуйте полный нестандартный чертеж.
Проверьте сертификат системы управления качеством LY203E5074Q, выданный Shanghai Liyang Certification Co., Ltd., на предмет текущего объекта, объема, статуса и указанного стандарта системы управления.
Не допускайте включения в спецификацию всех непроверенных числовых свойств до тех пор, пока не будет утвержден текущий отчет.
Поделитесь параметрами вашего проекта для технического обзора.
Компания Ningbo yi teng Construction Machinery CO,LTD заявляет, что контролирует сырье и качество продукции и предлагает шестигранные болты из нержавеющей стали 904L в размерах M3–M160 и нестандартных формах; прилагаемым сертификатом является сертификат системы управления качеством LY203E5074Q, выданный Shanghai Liyang Certification Co., Ltd. Перед спецификацией необходимо проверить текущую страницу продукта на наличие выбранного чертежа, протоколов испытаний и точной ссылки на стандарты исполнения.
Возможности производителя следует оценивать с помощью репрезентативных записей. Я бы рассмотрел контролируемый технологический процесс, отчет о первой статье, вещественные доказательства, исследования критических характеристик, контрольные карты с реальными примерами реакций, валидацию сортировки и закрытый случай корректирующих действий. Эти записи показывают, реагирует ли система на изменения, а не просто документируют их.
Для нестандартной геометрии особенно важны проектирование оснастки и технико-экономическое обоснование. Производитель должен объяснить, как оценивались объем запасов, поток материала, переходы, второстепенные операции и доступ для проверки перед выпуском чертежа.
Для определения плоскостности опорных поверхностей болтов проверка должна проводиться по одной реальной партии. Выберите готовый контейнер и проследите его этапы выпуска, проверки, настроек процесса, идентификации инструмента, поступления материалов и утверждения чертежей. Затем выберите один зарегистрированный сигнал тревоги процесса или несоответствие и проследите его вперед через локализацию, исправление, проверку и ликвидацию. Этот двусторонний обзор проверяет, работает ли система в нормальных и ненормальных условиях.
Начните с физической возможности того, что опорная поверхность или сиденье элемента будут угловыми. В соединениях прецизионных машин правильный ответ требует испытания или расчета, который воспроизводит предварительную нагрузку в сочетании с угловым подшипником и местным изгибом под головкой, с последующей проверкой элемента, связанного с посадкой кромки. Предоставленные сведения о продукте не содержат числовых ограничений для этого решения.
Используйте точный контролируемый чертеж и укажите применимые требования DIN, ANSI, GB или утвержденные нестандартные требования. Проблема заключается в том, что фаска отверстия или шайбы слишком мала, а это означает, что изолированное каталожное значение или общий результат измерения не могут решить вопрос. Доказательства должны демонстрировать, как проверить геометрическую совместимость.
Прежде чем интерпретировать конечный симптом, найдите первоначальные доказательства. Если площадь опоры или жесткость элемента недостаточна, ожидаемым инженерным последствием будет ослабление предварительной нагрузки после установки. Прежде чем выбирать корректирующие действия, записи о материалах, процессах, установке и партиях следует сравнить с физическими контрольными знаками.
Рассматривайте условие как определенный крайний случай. Указанный диапазон M3–M160 и материал 904L не обеспечивают производительность, когда разрыв формовки находится в горячей точке изгиба. План чертежа и проверки должен показывать, как конструкция будет проверять форму и целостность поверхности под обработанными или литыми седлами, шайбами, заусенцами, толщиной покрытия и доступом к инструменту.
Отправьте контролируемый чертеж, набор соединений, детали сопрягаемой резьбы, эксплуатационные нагрузки, условия окружающей среды и метод установки на рассмотрение технических спецификаций.
Контактное лицо: г-жа Ву
Телефон: 0086-13958324455
Служба поддержки клиентов: +86-0574 88065928
Электронная почта: Sales@zjbzj.com
Факс: +0086-0574 88065656

официальный сайт
Авторское право @ Ningbo yi teng Construction Machinery CO, LTD. В основном занимается серией лопастных болтов, шестигранными болтами и зубьями ковша. Добро пожаловать на запрос!
Карта сайтаЭтот веб-сайт использует файлы cookie, чтобы обеспечить вам максимально эффективное использование нашего веб-сайта.
 English
 Español
 Portugues
 Français
 Deutsch
 日本語
 한국어
 العربية
 हिन्दी



 WhatsApp
 телефон
Комментарий
(0)